Artykuł sponsorowany
Jak powłoki proszkowe ograniczają emisję LZO w produkcji detali z drutu i aluminium
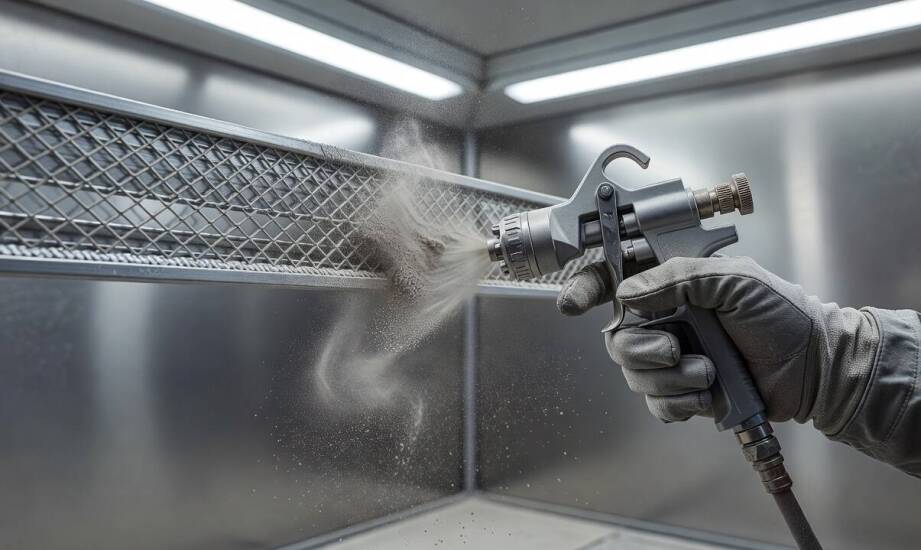
W przemyśle obróbki metalowej emisja lotnych związków organicznych wynika bezpośrednio z wybranej technologii nakładania powłok ochronnych. Przejście z tradycyjnych systemów rozpuszczalnikowych na rozwiązania suche to skuteczna metoda ograniczania śladu środowiskowego nowoczesnych zakładów. Dotyczy to szczególnie produkcji seryjnej detali z drutu i profili aluminiowych, gdzie sumaryczna powierzchnia malowania osiąga ogromne wartości. Powłoki proszkowe eliminują uwalnianie szkodliwych substancji dzięki bezrozpuszczalnikowej formule, co czyni je realnym rozwiązaniem technologicznym, a nie jedynie deklaracją marketingową. Ekologiczność procesu lakierowania zależy jednak nie tylko od samej chemii i braku lotnych nośników. Równie ważna jest efektywność odzysku materiału resztkowego oraz bilans energetyczny całego cyklu produkcyjnego. Odpowiednie dopasowanie parametrów obróbki do specyfiki elementów determinuje ostateczny poziom zanieczyszczeń generowanych przez linię wykończeniową.
Przeczytaj również: Jakie prezenty możemy wybrać?
Źródła lotnych związków organicznych w farbach
Tradycyjne farby ciekłe opierają się na rozpuszczalnikach organicznych, które pełnią funkcję nośnika dla pigmentów oraz żywic. Podczas aplikacji natryskowej w kabinie, a następnie w fazie sieciowania na detalu, substancje te intensywnie odparowują, uwalniając lotne związki organiczne bezpośrednio do atmosfery. Udział rozpuszczalników w standardowych systemach ciekłych nierzadko sięga od czterdziestu do sześćdziesięciu pięciu procent objętości materiału. Generowane w ten sposób opary wymuszają budowę i stałe utrzymanie zaawansowanych układów wentylacyjnych oraz systemów dopalania gazów.
Przeczytaj również: Warto dopasować prezent do osoby
Alternatywą rozwiązującą problem u źródła są systemy suche. Farby proszkowe to homogeniczne mieszaniny ciał stałych pozbawione jakichkolwiek ciekłych nośników, co całkowicie zmienia profil emisyjny operacji lakierniczych. Aplikacja proszku na naelektryzowany element z drutu lub fragment konstrukcji aluminiowej odbywa się w warunkach suchych. Brak ciekłego nośnika sprawia, że proces nakładania i późniejszego utwardzania generuje praktycznie zerową emisję szkodliwych związków. Obowiązujące normy przemysłowe i rygorystyczne limity środowiskowe skutecznie skłaniają producentów wyrobów metalowych do rezygnacji z chemii rozpuszczalnikowej. Eliminacja toksycznych oparów wyraźnie poprawia warunki bezpieczeństwa na hali i zwalnia zakłady z kosztownej utylizacji niebezpiecznych odpadów lotnych.
Przeczytaj również: Musimy podpisać umowę dotyczącą tłumaczeń
Odzysk materiału i nakładanie powłok na metal
Zastosowanie technologii elektrostatycznej umożliwia precyzyjne krycie elementów o bardzo skomplikowanej geometrii, takich jak przestrzenne konstrukcje z drutu czy frezowane profile aluminiowe. Powierzchnia drutu bywa trudna do równomiernego pokrycia farbą ciekłą, ponieważ duża część materiału przelatuje obok cienkiego detalu. W systemach proszkowych nadmiar farby wychwytuje się w kabinach malarskich i natychmiast przywraca do zamkniętego obiegu, co daje odzysk na poziomie od dziewięćdziesięciu pięciu do niemal stu procent. Pył zawieszony w powietrzu skutecznie neutralizują zintegrowane systemy filtrów cyklonowych.
Trwałość powłoki zależy w ogromnym stopniu od rygorystycznego przygotowania podłoża. Odtłuszczanie chemiczne, trawienie oraz konwersja powierzchni odpowiadają nawet za siedemdziesiąt procent sukcesu procesu lakierowania. W odniesieniu do gładkiego aluminium każdy błąd na etapie mycia prowadzi do późniejszego łuszczenia się farby. Firma ATR-METAL na co dzień weryfikuje czystość powierzchni detali przed aplikacją proszku, co chroni wyroby przed przedwczesną korozją. Po napyleniu materiału elementy trafiają do pieca. Polimeryzacja nałożonej warstwy wymaga temperatury rzędu 160–200 stopni Celsjusza przez 15 do 25 minut, co mocno obciąża energetycznie linię produkcyjną. Detal wyciągnięty z pieca i ostudzony jest jednak natychmiast gotowy do dalszego montażu lub bezpiecznego pakowania.
Wpływ braku rozpuszczalników na cykl produkcyjny
W wielkoseryjnej produkcji wyrobów z metalu brak rozpuszczalników optymalizuje etap obróbki wykańczającej. Usunięcie oparów eliminuje uciążliwy zapach, co bezpośrednio podnosi komfort pracy personelu i odciąża otoczenie zakładu. Liczba operacji pomocniczych również ulega znacznej redukcji. Pracownicy nie tracą czasu na żmudne czyszczenie pistoletów agresywną chemią ani na przepompowywanie toksycznych szlamów. Zamknięty obieg proszku sprawia, że straty materiałowe ograniczają się do ułamka procenta, co trwale stabilizuje koszty wytworzenia jednej partii towaru.
Rzeczywisty ślad węglowy systemów proszkowych zależy od źródła ciepła zasilającego piec polimeryzacyjny. Zastosowania wymagające wyjątkowej odporności mechanicznej i chemicznej naturalnie faworyzują tę metodę obróbki, gdyż ostudzona warstwa wykazuje znacznie wyższą odporność na ścieranie niż zwykłe farby ciekłe. Śląski przemysł meblarski chętnie sięga po wyroby loftowe o takich parametrach. Przedsiębiorstwa aplikujące farby proszkowe w Częstochowie dostosowują krzywą grzania w piecu do grubości drutu stosowanego w konkretnych konstrukcjach, dbając o zrównoważone zużycie prądu lub gazu. Technologia ta oferuje wymierne korzyści ekologiczne, jeśli linia lakiernicza potrafi precyzyjnie zarządzać stratami ciepła i w pełni wykorzystać potencjał materiałowego obiegu zamkniętego.
Kategorie artykułów
Polecane artykuły

Odporność spieku na wysokie temperatury i wilgoć w kuchni

ATB odpowiedź na górski model

Rola rusztowań aluminiowych w modernizacji budynków
